Introduction : trois technologies, trois approches de la découpe
Lorsqu'on parle de tôlerie, le choix du procédé de découpe n'est jamais anodin. Laser, jet d'eau ou plasma : chacun de ces trois systèmes fonctionne selon des principes radicalement différents, avec ses propres forces et ses compromis inévitables. Les industriels qui maîtrisent ces distinctions gagnent en efficacité. Les autres ? Ils payent, en qualité comme en productivité.
Pendant des années, la tôlerie reposait sur des machines simples. Aujourd'hui, les exigences ont changé. On demande plus de précision, des délais plus courts, des formes plus complexes. C'est cette pression qui a propulsé ces trois technologies au cœur des ateliers modernes.
Découpe laser : précision et rapidité pour les applications fines
Principe de fonctionnement et caractéristiques techniques
Le laser fonctionne en concentrant une lumière extrêmement intense sur une surface minuscule. Cette concentration génère une chaleur tellement locale qu'elle fait fondre et vaporiser le matériau. Le faisceau, guidé par des miroirs et des lentilles, suit la trajectoire souhaitée avec une précision étonnante.
Ce n'est pas simplement une source de chaleur qui coupe. C'est une énergie dirigée avec intelligence, capable de tracer des contours ultraprécis sans pratiquement aucun contact physique avec la pièce.
Types de lasers utilisés en tôlerie
Il existe plusieurs familles de lasers. Les plus courants restent les lasers CO2, qui fonctionnent dans l'infrarouge. Ils excellent sur les matériaux non métalliques et métalliques à faible réflectivité. Puis viennent les lasers à fibre, plus jeunes mais redoutablement efficaces sur l'acier et l'inox. Les lasers YAG occupent un créneau intermédiaire, historiquement dominants mais progressivement dépassés.
Chaque type possède ses longueurs d'onde caractéristiques, son efficacité énergétique, sa durée de vie utile. Le choix dépend largement du cœur de métier de l'atelier.
Avantages de la découpe laser
La précision est incontestablement l'atout maître. Les tolérances atteignent facilement le dixième de millimètre. La finesse des contours permet de compenser par la qualité ce qu'on perd en volume. Les arêtes sont propres, la déformation périphérique mineure.
Autre point fort : la vitesse. Sur des épaisseurs fines à moyennes (jusqu'à 15-20 mm selon le matériau), un laser couple rapidité et précision de manière difficile à battre. La polyvalence géométrique aussi : formes arrondies, angles aigus, détails minuscules. Le laser n'a pas vraiment de limites en termes de complexité de forme.
L'automatisation est naturelle avec cette technologie. Les CNC pilotent sans effort un faisceau de lumière. Pas d'usure mécanique, pas de frottement, pas de bruit excessif.
Limitations et contraintes
Mais le laser a ses limites. D'abord, l'investissement initial reste conséquent. Une machine laser de qualité industrielle coûte rapidement entre 300 000 et 800 000 euros selon la puissance et les options. Ce n'est pas rien pour les PME.
Ensuite, l'épaisseur. Au-delà d'environ 20-25 mm, le laser perd ses avantages. La découpe devient lente, l'effet thermique plus marqué. Pour les tôles épaisses, d'autres solutions deviennent plus judicieuses.
Certains matériaux posent problème. L'aluminium très réfléchissant peut endommager l'optique. Le cuivre aussi. Et puis il y a la zone affectée thermiquement : même si elle reste limitée, elle existe. Pour les alliages légers très sensibles, cela peut représenter une fragilité.
Secteurs d'application privilégiés
Le laser règne sur les univers de la précision : électronique, signalétique, outillage, micromécanique. Chaque fois qu'une pièce fine doit être complexe et précise, le laser est la réponse. L'aéronautique en est friande. La bijouterie aussi, d'ailleurs.
Dans l'automobile, les sous-traitants laser se multiplient pour des pièces de carrosserie, des joints, des caches moteur. Partout où la finition compte, où les tolérances serrent, le laser gagne du terrain.
Coûts d'exploitation et investissement
Outre le prix d'achat élevé, il faut compter les consommables : les tubes ou les cristaux laser s'usent. Selon le type, une maintenance régulière s'impose. L'énergie électrique consommée est significative, d'autant plus que les machines laser modernes tirent entre 2 et 6 kW.
Mais ce coût doit être envisagé sur plusieurs années. Amortie, une machine laser peut devenir très compétitive grâce à sa rapidité et sa précision.
Découpe par jet d'eau : polyvalence et absence de déformation thermique
Fonctionnement du procédé et technologie abrasive
Le jet d'eau, c'est à la fois simple et complexe. Simple conceptuellement : on force de l'eau à très haute pression à traverser une minuscule buse, créant un jet ultrarapide capable de pénétrer la matière. Complexe techniquement : maintenir cette pression constante, guider ce jet avec précision, gérer les rebonds, maîtriser l'abrasif.
L'eau seule ne suffit pas toujours. Pour découper les métaux, on ajoute un abrasif, généralement du grenat naturel finement broyé. C'est l'abrasif qui érode vraiment le matériau, l'eau fournissant l'énergie et le transport. Une synergie surprenante.
Capacités de découpe multi-matériaux
Là où le jet d'eau excelle, c'est sa neutralité. Peu importe que ce soit de l'acier, de l'inox, de l'aluminium, du titane, du verre, de la pierre, du caoutchouc ou même du composite. Un même réglage peut passer d'un matériau à l'autre avec des ajustements mineurs.
Aucune interaction chimique, aucune transformation structurelle du matériau. Le jet enlève simplement ce qu'il rencontre, sans créer de zone affectée thermiquement. Pour les matériaux sensibles à la chaleur, c'est un avantage décisif.
Avantages de la découpe jet d'eau
L'absence totale de déformation thermique est le point clé. Découper de l'aluminium sans recuit, du titane sans risque de fragilisation, c'est possible. Les pièces conservent leurs propriétés mécaniques exactes.
La polyvalence matériaux, déjà mentionnée, est énorme. Un même équipement explore une gamme bien plus large que n'importe quel concurrent. C'est particulièrement intéressant dans les ateliers multi-métiers.
Les tolérances peuvent être très correctes, surtout avec un bon entretien. Et la finition, bien que moins lisse qu'au laser, reste acceptable pour la plupart des applications.
Inconvénients et limites du procédé
Le jet d'eau n'est pas rapide. Très honnêtement, c'est son handicap majeur. La vitesse de découpe, même sur matériaux tendre, peine à égaler celle du laser sur tôles fines. Pour la production de masse, cela pose problème.
Il y a aussi la question des consommables. L'abrasif s'use et doit être remplacé régulièrement, c'est un surcoût constant. L'eau contaminée doit être traitée avant rejet, ce qui ajoute de la complexité environnementale et du coût opérationnel.
Et puis, les résidus. Le jet d'eau crée beaucoup d'eau chargée de déchets, à gérer. Les lasers et plasma, eux, ne posent ce problème.
Industries et matériaux traités
Le jet d'eau s'impose là où la diversité règne. Aéronautique, oui, car les structures composites ou les alliages de titane ne supportent pas la chaleur. Alimentaire aussi, puisqu'on peut découper des aliments ou des emballages sans modification physique problématique.
L'architecture et les arts appliqués utilisent beaucoup le jet d'eau pour la pierre, le verre, les matériaux nobles. Et puis toute l'industrie du composite, du plastique renforcé, des stratifiés multicouches.
Consommables et entretien
Les frais courants incluent l'abrasif, évidemment, mais aussi l'eau (ou plutôt son traitement), les consommables de la buse d'abrasif et les pièces d'usure du circuit hydraulique. Un équipement jet d'eau demande plus de soin qu'on ne le croit.
Les ruptures de chaîne hydraulique peuvent être coûteuses. Les buses s'encrassent. L'entretien préventif n'est pas optionnel.
Découpe plasma : performance sur épaisseurs et métaux conducteurs
Technologie plasma et génération de l'arc
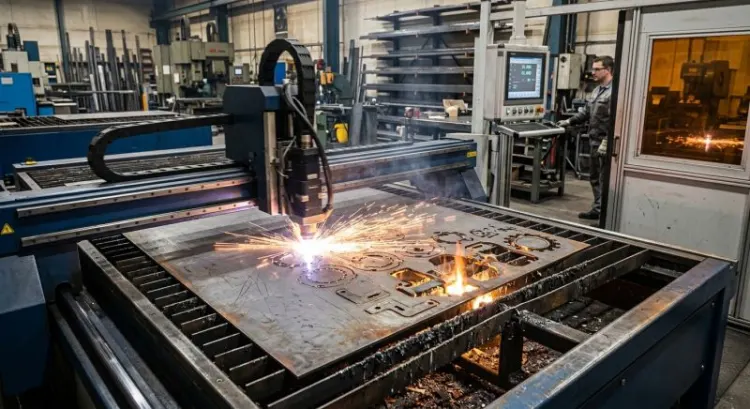
Le plasma, c'est un état de la matière. On ionise un gaz en créant un arc électrique très chaud, puis on propulse ce gaz ionisé à travers une buse. C'est ce jet de plasma qui fonde et chasse le matériau de la tôle.
Contrairement aux autres méthodes, le plasma chauffe énormément. Les températures de l'arc frôlent les 20 000 degrés Celsius. Cette chaleur massive est justement ce qui permet de trancher des épaisseurs importantes.
Types de plasma utilisés : conventionnel, haute définition
Le plasma conventionnel, le plus ancien, fonctionne à air comprimé. C'est économique, accessible, mais moins fin. Puis est venue la haute définition, ou CNC plasma, qui affine le procédé, réduit les bavures, améliore la précision.
Il existe aussi des systèmes à gaz nobles (argon, azote) pour des applications spécialisées. Chaque variante ajuste la chimie locale, modifiant la qualité de coupe selon l'objectif.
Avantages de la découpe plasma
Le vrai point fort du plasma, c'est sa capacité à trancher l'épais. Épaisseurs de 30, 40, 50 mm et au-delà ne posent pas de problème. Là où le laser peine ou le jet d'eau traîne, le plasma fonce.
La vitesse aussi. Un plasma haute définition découpe des aciers épais étonnamment vite. Le rendement matière, rapporté au coût, peut être très correct pour les gros volumes.
Et puis l'investissement initial reste modéré. Une excellente machine plasma coûte entre 100 000 et 300 000 euros, soit moitié prix d'un laser équivalent. Pour les PME, c'est plus accessible.
Limitations et zones de déformation
Mais la chaleur, c'est aussi un problème. La zone affectée thermiquement (ZAT) est bien plus large qu'au laser. Les arêtes ne sont pas nettes. Fréquemment, il faut un usinage complémentaire pour finir correctement la pièce.
Les bavures existent. Même en haute définition, elles demandent un traitement post-découpe. Pour qui cherche la finition brute impeccable, le plasma n'est pas idéal.
La précision dimensionnelle, aussi, reste en retrait. Les tolérances typiques s'affichent entre 0,5 et 1 mm, loin du dixième que propose le laser.
Épaisseurs de tôle et matériaux cibles
Le domaine naturel du plasma, c'est l'acier ordinaire et l'inox de 5 à 100 mm d'épaisseur. C'est là qu'il domine vraiment. L'aluminium ? Possible, mais les résultats s'érodent avec l'épaisseur. Les métaux non ferreux en général posent question.
Les métaux conducteurs de l'électricité sont obligatoires, ce qui exclut une belle portion de matériaux non conducteurs.
Investissement et coûts d'opération
Coûts d'achat modérés, c'est établi. Les consommables coûtent moins cher que le laser sur longue durée. L'électricité aussi reste raisonnable. Mais les électrodes et les buses usent, les cartouches de gaz (parfois) doivent être changées, l'entretien est régulier.
Globalement, le coût par pièce produite devient très compétitif sur les gros volumes d'épaisseurs moyennes à fortes.
Comparatif direct : précision, vitesse et qualité de coupe
Tolérance et finition de surface
Le laser domine en précision avec des tolérances de 0,1 à 0,2 mm et une finition quasi parfaite. Le jet d'eau suit de près avec 0,3 à 0,5 mm. Le plasma ferme la marche : 0,5 à 1 mm, avec bavures nécessitant finition.
Sur l'arête, le laser reste lisse et nette. Le jet d'eau laisse une micro-rugosité, acceptable. Le plasma ? Plus rugueux, demandant intervention mécanique.
Vitesse de découpe selon l'épaisseur
Épaisseurs fines (jusqu'à 5 mm) : laser rapide, jet d'eau lent, plasma moyen. À 10 mm : laser et plasma se valent, le jet d'eau traîne. À 30 mm et plus : plasma domine largement, laser peine, jet d'eau impratique pour la production.
Ces vitesses sont bien sûr relatives aux caractéristiques spécifiques de chaque machine et du matériau.
Qualité de la zone affectée thermiquement
Laser : ZAT minimale, quasiment invisible. Jet d'eau : zéro ZAT, avantage indéniable pour matériaux délicats. Plasma : ZAT importante, pouvant affaiblir la zone découpe.
Pour l'acier, cela reste tolérable. Pour l'aluminium traité ou le titane, la différence devient critique.
Flexibilité face aux géométries complexes
Laser et jet d'eau se partagent cette victoire. Géométries courbes, angles minuscules, détails fins : les deux s'en tirent avec élégance. Le plasma peine avec les géométries très serrées à cause de la largeur du jet et du rayon de courbure minimal.
Comparaison économique : investissement initial et coûts récurrents
Prix des équipements
Laser haute performance : 400 000 à 1 million euros. Jet d'eau précis : 300 000 à 700 000 euros. Plasma haute définition : 150 000 à 400 000 euros.
À l'autre extrême, un plasma basique peut coûter 50 000 euros, un jet d'eau léger 100 000 euros. Tout dépend du gabarit et de la performance attendue.
Consommables et maintenance
Laser : électrodes ou cristaux s'usent, entretien modéré, électricité importante. Compte annuel : 20 000 à 40 000 euros selon intensité d'usage.
Jet d'eau : abrasif cher, entretien hydraulique, traitement eau, compte annuel similaire, autour de 25 000 à 45 000 euros.
Plasma : consommables bon marché, mais usure rapide des composants électrodes, moins d'électricité consommée. Annuellement : 15 000 à 30 000 euros, souvent le moins coûteux.
Rendement matière et productivité
Le laser gaspille peu, ses traits fins économisent la tôle. Le plasma, lui, consomme plus de matière du fait des bavures. Le jet d'eau se situe entre les deux.
Productivité horaire : laser en tête sur fins et moyens, plasma imbattable sur épais, jet d'eau traîne mais gagne en polyvalence matériaux.
Matériaux : adaptation de chaque procédé selon la tôle
Acier inoxydable et acier carbone
L'acier ordinaire accepte les trois techniques. Le laser excelle en précision fine. Le plasma monte en puissance sur l'épais. Le jet d'eau ? Il ferait le job, mais sans vraiment surpasser les autres sur ces matériaux.
L'inox, lui, pose quelques défis au laser car il absorbe mal certaines longueurs d'onde. Le plasma n'a aucun problème. Le jet d'eau non plus.
Aluminium et métaux légers
L'aluminium, c'est compliqué pour le laser : réfléchissant, sensible thermiquement. Le plasma l'attaque mais crée une belle ZAT. Le jet d'eau, lui, découpe l'aluminium sans l'émouvoir, aucun stress thermique.
Pour le magnésium, le titane ou les alliages exotiques, le jet d'eau devient souvent le seul choix acceptable, du moins si la géométrie l'exige.
Cuivre et métaux non ferreux
Cuivre et laiton réfléchissent mal les lasers, risque d'endommager l'optique. Plasma impossible car non conducteur… enfin, partiellement faux en cuivre qui l'est. Le jet d'eau s'en sort tranquille.
Bronzes et alliages d'aluminium : même conclusion, le jet d'eau prime.
Matériaux spécialisés et multicouches
Les composites carbone, les stratifiés de résine, les panneaux sandwich : le jet d'eau domine sans conteste, sans risque de délaminaison ni de brûlure.
Les multicouches métal-plastique ou métal-caoutchouc ? Encore une victoire du jet d'eau pour éviter les dégâts thermiques aux interfaces.
Quel procédé choisir selon votre besoin ?
Petites épaisseurs et haute précision
Laser, aucune hésitation. De 0,5 à 8 mm, avec des tolérances serrées et des arêtes impeccables ? C'est son domaine réservé. Investir dans un laser se justifie si ce profil représente vos contrats.
Pièces de forme complexe sans déformation
Géométries très élaborées, matériaux thermiquement sensibles, besoin de conserver les propriétés de l'alliage ? Le jet d'eau devient quasi indispensable. Peu importe l'épaisseur, peu importe le matériau.
Épaisseurs importantes et production de masse
À partir de 20 mm, le plasma s'impose, surtout si les volumes justifient des machines optimisées. Vitesse de production, coûts maîtrisés, tolérances acceptables : le trio gagnant.
Contrats mixtes et polyvalence
Matériaux variés, épaisseurs changeantes, budgets serrés ? Le jet d'eau offre la flexibilité maximale, même s'il traîne en vitesse. Un outil de généraliste qui refuse peu de contrats.
Tendances et évolutions des technologies de découpe
Hybridation des procédés
Les frontières bougent. Des systèmes couplant laser et plasma voient le jour. L'idée : exploiter les forces de chacun selon l'épaisseur ou le matériau local. Pas encore dominant, mais le concept gagne du terrain.
Certains ateliers investissent dans deux machines complémentaires plutôt qu'une seule polyvalente. C'est rationnel.
Automatisation et intégration numérique
Les robots chargent et déchargent, les CNC pilotent avec intelligence. La connectivité progresse : capteurs en temps réel, ajustements automatiques, diagnostics prédictifs.
Le plasma et le laser y gagnent en précision. Le jet d'eau en maintenabilité prédictive. L'usine 4.0 ? Elle passe d'abord par ces trois technologies.
Gains d'efficacité énergétique
Les lasers à fibre consomment moins qu'avant. Le plasma cesse de dévorer l'électricité sans compter. Le jet d'eau optimise son circuit hydraulique. Partout, la conscience écologique et économique pousse à l'efficacité.
Les nouvelles machines gagnent 15 à 25 % en efficacité énergétique par rapport aux générations antérieures. C'est visible sur les factures.
Conclusion : une décision basée sur vos critères de production
Choisir entre laser, jet d'eau et plasma, ce n'est pas choisir le meilleur : c'est choisir le plus adapté à votre réalité. La précision du laser n'aide pas si vous coupez une tôle de 50 mm. La polyvalence du jet d'eau ne compense pas son manque de vitesse en production lourde. La puissance du plasma n'a pas sa place sur des pièces délicates.
Les meilleurs ateliers français ? Ils ont souvent deux machines, parfois trois. Ils savent que chaque procédé excelle quelque part, et que l'art du métier consiste à savoir quand les utiliser.
Avant de décider, posez les vraies questions : quelles épaisseurs ? Quels matériaux ? Quelle tolérance de finition ? Quel volume annuel ? Quelle complexité géométrique ? Les réponses vous dirigeront naturellement vers la solution.