Fonderie aluminium ou injection plastique : le choix qui change tout
Chaque jour, des ingénieurs et des responsables industriels se posent cette question : par quel procédé fabriquer notre pièce ? Et pour cause, la réponse impacte directement la viabilité économique du produit, sa durée de vie en exploitation, et les délais de lancement sur le marché.
Ce n'est pas juste un choix technique. C'est un arbitrage stratégique qui englobe le coût global, les performances attendues, les volumes envisagés, et même l'empreinte environnementale de la production. Deux mondes industriels, deux logiques, deux débouchés différents.
La fonderie aluminium : principes et potentiel
Comment ça marche, concrètement
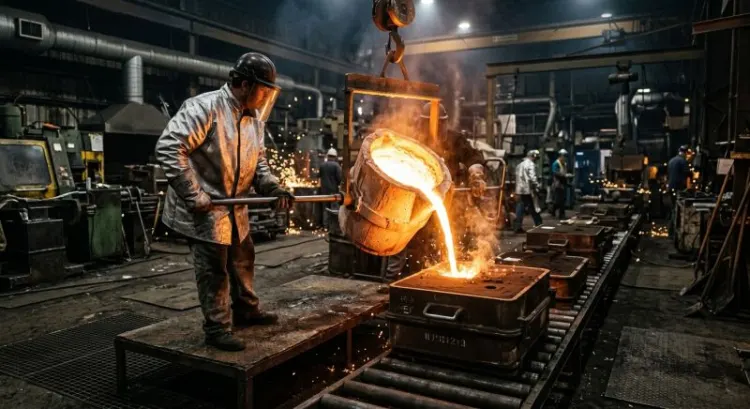
La fonderie aluminium reste une technologie éprouvée depuis près d'un siècle. On fait fondre l'aluminium à environ 720°C, puis on injecte ou on coule ce métal liquide dans un moule conçu à la forme exacte de la pièce finale. Le refroidissement se fait selon une courbe maitrisée. Le résultat : une pièce métallique, monolithe, avec des propriétés mécaniques directes.
Plusieurs techniques coexistent : la moulage par gravité, le moulage sous pression (haute ou basse), le moulage en coquille. Chacune répond à des besoins de précision et de volume différents.
Les vrais atouts de l'aluminium coulé
L'aluminium coulé offre une résistance mécanique supérieure aux plastiques. Voilà déjà une première vérité. Elle tient à température, du moins bien mieux qu'un polymère. Et puis il y a la conductivité thermique : une pièce en aluminium évacue la chaleur rapidement, ce qui en fait un choix privilégié pour tout ce qui touche au refroidissement, à l'électronique, aux moteurs.
La recyclabilité de l'aluminium est quasi totale. Contrairement aux idées reçues, fondre et refondre l'aluminium ne dégrade pas ses propriétés mécaniques de façon significative. Pour les marques attachées à une démarche durable, c'est un argument commercial fort.
Et puis il y a la finition de surface. Une pièce sortie de fonderie peut recevoir l'anodisation, l'alodinage, ou des traitements de surface élaborés qui augmentent la résistance à la corrosion et affichent une esthétique premium.
Les freins : complexité, délais, investissement
Maintenant parlons franchement. La fonderie aluminium n'aime pas les géométries trop complexes avec des angles aigus, des parois trop fines, ou des contre-dépouilles difficiles à extraire du moule. On peut les faire, mais le coût du moule s'envole.
Les délais industriels sont plus longs qu'on ne l'imagine. Il faut d'abord concevoir et fabriquer le moule, puis en ajuster les paramètres de production. Compter quatre à six mois minimum pour une mise en production de série, même en travaillant vite. Et si les premiers essais révèlent un défaut de conception, les modifications du moule coûtent cher.
L'investissement initial en outillage : on ne plaisante pas. Une matrice de fonderie sous pression peut facilement coûter vingt à cinquante mille euros, parfois bien davantage pour les grandes pièces. À amortir sur les volumes vendus.
Où on la trouve vraiment, cette fonderie
L'automobile consomme énormément de pièces coulées : culasses, carters, supports de moteur, composants de transmission. L'aéronautique aussi, car le ratio poids-résistance est excellent. L'électronique embarquée, les petits moteurs, les radiateurs et dissipateurs thermiques, les boîtiers de haute gamme. Et puis le secteur du luxe et du mobilier haut de gamme, où l'aluminium massif fait partie de l'ADN du produit.
Les volumes et les tarifs
Une fonderie aluminium commence à devenir intéressante à partir de mille pièces par an. En dessous, l'amortissement du moule rend le coût unitaire prohibitif. Entre mille et dix mille pièces annuelles, c'est la zone "rentable". Au-delà de cinquante mille pièces, les économies d'échelle deviennent significatives.
Le coût unitaire d'une pièce simple en aluminium coulé varie énormément : de deux à cinquante euros selon la complexité, le poids, le fini. Sans compter les opérations d'usinage complémentaires qui peuvent doubler le tarif final.
L'injection plastique : rapidité et flexibilité
Le fonctionnement en bref
L'injection plastique, c'est la logique inverse et complémentaire. On fait fondre des granulés de polymère (polycarbonate, polypropylène, polyamide, etc.) à des températures beaucoup plus basses que l'aluminium. Deux cents à trois cents degrés Celsius selon la matière. On injecte cette matière plastifiée à haute pression dans un moule fermé. Elle se solidifie en quelques secondes à quelques minutes. Puis on éjecte la pièce finie.
C'est un cycle incroyablement court comparé à la fonderie. Un moule peut produire quinze à cent cinquante pièces par heure selon la complexité.
Pourquoi on l'adore dans l'industrie
La vitesse d'abord. On peut passer de la conception à la production en trois à quatre mois, voire moins avec des outils rapides en résine. Idéal pour les produits de consommation qui ont des fenêtres de lancement très courtes.
La complexité géométrique ? L'injection plastique l'aime. Des nervures de rigidification, des logements de vis moulés, des arrondis, des canaux internes complexes, des sous-cavités, tout cela sort parfois directement du moule sans usinage supplémentaire. Zéro surcoût par rapport aux pièces simples.
Le coût du moule en injection plastique reste largement inférieur à celui d'une matrice de fonderie. On parle de trois à quinze mille euros pour un moule standard, contre vingt à cent mille pour la fonte. Et si on accepte des finitions moins parfaites et des tolérances plus larges, les outils rapides en résine coûtent quasi rien.
Une fois le moule amorti, le coût variable par pièce devient très faible : quelques centimes à quelques euros selon le poids et la matière, avant assemblage et finition.
Les limites qui existent vraiment
Commençons par la tenue mécanique. Un polymère technique peut offrir une résistance respectable, mais elle n'égalera jamais celle de l'aluminium. À poids égal, l'aluminium est plus rigide et plus solide. Donc pour une pièce sollicitée mécaniquement de façon critique, le plastique, c'est non.
La température de fonctionnement. Rares sont les plastiques qui tiennent au-delà de cent vingt à cent cinquante degrés Celsius sans se déformer ou se ramollir. Bien en deçà des capacités de l'aluminium. Pas bon pour les moteurs, les radiateurs, les composants en contact avec des sources de chaleur.
La matière première elle-même : les polymères dépendent des cours du pétrole et des résines. Volatilité des prix, enjeux géopolitiques autour des approvisionnements. Et puis l'image environnementale n'est pas brillante. Certes, on parle de plus en plus de plastiques recyclés, mais ça ne règle pas encore le problème global de fin de vie.
Où elle triomphe
L'électroménager, sans hésiter. Les boîtiers, les carters, les pièces de structure, les assemblages. L'électronique grand public : téléphones, tablettes, appareils photo, accessoires. Le packaging et les conteneurs. Le mobilier de gamme moyenne à haute. Les ustensiles de cuisine, les outils grand public. Les équipements sportifs.
Partout où la légèreté, la complexité géométrique, et la rapidité de mise en marché prime sur la résistance thermique ou mécanique maximale.
Plages de production et coûts
L'injection plastique devient économiquement intéressante à partir de trois cents à cinq cents pièces. En deçà, les outils rapides restent l'option. Entre deux mille et cent mille pièces annuelles, c'est la sweet spot. Au-delà, les économies d'échelle permettent même de réduire le coût unitaire encore davantage.
Une pièce standard en injection plastique peut coûter entre dix centimes et trois euros l'unité selon le poids, la matière, et les volumes. Bien moins qu'en aluminium pour les hauts volumes.
Les critères qui décident vraiment
Le volume : première question à se poser
Combien de pièces allez-vous vraiment fabriquer chaque année ? C'est la question initiale. Moins de mille pièces annuelles : injection plastique, probablement avec un outil rapide. Entre mille et dix mille : les deux procédés sont viables, tout dépend des autres critères. Au-delà de dix mille : l'économie de l'aluminium fond vite, l'injection plastique devient extrêmement avantageuse si la matière le permet.
La complexité géométrique et les tolérances
Est-ce une pièce simple et robuste ? Une surface plate, quelques trous, pas de contra-dépouilles ? La fonderie aluminium gère ça sans soucis. Mais si vous avez besoin de nervures complexes, de logements imbriqués, de géométries tridimensionnelles élaborées, l'injection plastique vous sauve. Elle fond aussi les tolérances très fines si nécessaire : dixièmes de millimètre possible.
L'aluminium coulé demande davantage d'usinage post-moulage pour atteindre des tolérances strictes. Un surcoût.
Exigences mécaniques et thermiques
Votre pièce va-t-elle subir des chocs, des vibrations, des efforts répétés ? Fonctionnera-t-elle à des températures élevées ? Doit-elle évacuer de la chaleur de façon efficace ? Si oui à ces trois questions, l'aluminium fondu reste la solution sûre.
Si c'est une pièce qui supporte des efforts modérés, à température ambiante, un polymère technique peut suffire amplement. Polyamide renforcé, polycarbonate, polyoxyméthylène : les matières performantes ne manquent pas.
L'enveloppe budgétaire globale
Il faut raisonner en coût total : outillage plus pièce unitaire fois les volumes. Une fonderie aluminium qui coûte quarante mille euros d'outillage mais produit à deux euros la pièce reste plus cher qu'une injection plastique à mille euros d'outil et cinquante centimes la pièce si on fabrique cent mille pièces. Mais l'inverse est vrai pour mille pièces seulement.
Faire le calcul spreadsheet avant de décider. Oui, c'est fastidieux, mais c'est l'exercice obligatoire.
Les délais de mise en production
Vous lancez dans quatre mois ? L'injection plastique avec un outil rapide en résine peut y arriver. Une fonderie aluminium, non. L'inverse : vous avez dix-huit mois avant le lancement du produit et les volumes sont moyens ? Prenez le temps de bien faire un moule de fonderie performant, les résultats long terme en vaudront la peine.
Environnement et réglementation
Certains secteurs, notamment l'automobile européenne, exigent des quotas de matière recyclée ou des pièces neutres en carbone. L'aluminium jouit d'une image recyclage très positive. Le plastique doit faire la preuve.
Vérifier aussi les normes spécifiques : RoHS, REACH, certifications qualité. L'aluminium passe d'habitude sans soucis. Le plastique dépend de la matière et des additifs.
Fournisseurs et expertise locale
Avez-vous un expert en fonderie aluminium à proximité ? Et un bon outilleur pour l'injection plastique ? L'accessibilité aux compétences compte beaucoup. Un mauvais partenaire peut torpiller un bon projet. Enquêter sur la qualité des fournisseurs disponibles, leurs délais, leur réactivité en cas de problème.
Matrice de comparaison directe
Voici un tableau synthétique pour clarifier le choix :
| Critère | Fonderie aluminium | Injection plastique |
|---|---|---|
| Coût outillage | 20 000 à 100 000 euros | 1 000 à 15 000 euros |
| Coût unitaire | 2 à 50 euros | 0,10 à 3 euros |
| Délai mise en production | 4 à 6 mois | 1 à 4 mois |
| Complexité géométrique | Modérée à difficile | Excellente |
| Résistance mécanique | Très bonne | Bonne selon matière |
| Tenue thermique | Excellente (jusqu'à 300°C) | Limitée (120 à 150°C) |
| Conductivité thermique | Excellente | Faible |
| Recyclabilité | Très bonne | Modérée |
| Finition de surface | Nombreuses options premium | Bon aspect direct |
| Volume économique minimum | 1 000 à 2 000 pièces/an | 300 à 500 pièces/an |
Cas réels pour trancher
Une pièce haute performance en environnement agressif
Imaginez un carter de motoréducteur destiné à fonctionner en extérieur, exposé aux ultraviolets, à l'humidité, à des vibrations constantes, et capable de dissiper la chaleur du moteur. L'aluminium coulé s'impose. Résistance mécanique, conductivité thermique, possibilité d'anodisation pour la corrosion. Le plastique n'aurait pas la même tenue à long terme.
Volume annuel de cinq mille pièces, coût outillage quarante mille euros, prix unitaire quinze euros hors usinage. C'est viable pour le fabricant, et le client paie le prix justifié par la performance.
Un produit de consommation à lancer rapidement en gros volumes
Un nouveau boîtier électronique pour le marché de masse, avec géométrie complexe, nervures, logements de vis moulés, pas de contraintes thermiques majeures. Injection plastique, sans débat. Polycarbonate ou polyamide selon l'usage.
Outil rapide en quatre semaines, trois mille pièces par semaine dès la production lancée, coût pièce quarante centimes. Le lancement du produit peut tenir son calendrier serré. L'économie par rapport à la fonderie est massive.
La zone grise : arbitrage délai contre coût
Une pièce structurelle d'assemblage mécanique, volumes de trois mille pièces annuels, géométrie modérée, pas de sollicitations extrêmes. Les deux procédés sont possibles. Fonderie aluminium : plus coûteux à l'outil, pièce à huit euros, délai six mois. Injection plastique renforcée : trois mille euros d'outil, pièce à un euro cinquante, délai trois mois.
Si le temps compte plus que le coût unitaire, injection plastique. Si c'est l'inverse, fond l'aluminium pour les volumes stables et prévisibles.
Quand on mélange les deux mondes
Certaines pièces complexes combinent plusieurs matériaux et procédés : un carter en aluminium coulé recevant des inserts plastiques moulés ensemble, ou une base en aluminium surinjectable de plastique. C'est plus difficile à industrialiser, demande une expertise pointue, mais permet des optimisations remarquables quand le design s'y prête.
Les solutions hybrides qui gagnent
Fonderie aluminium plus surinjection plastique
On coule une pièce base en aluminium avec les zones critiques mécaniques ou thermiques. Puis on surmoule du plastique directement sur certaines surfaces pour intégrer des fonctions supplémentaires : joints, isolants thermiques, poignées ergonomiques. Zéro sous-assemblage.
C'est une technologie déployée massivement dans l'automotive et l'outillage électroportatif. Un seul moule bimatière, une seule injection, pièce terminée. Plus cher en outillage, mais gains de productivité et de qualité énormes.
Injection plastique renforcée plus inserts métalliques
On moule du polyamide renforcé fibre de verre autour d'inserts en acier ou aluminium moulés à chaud. La pièce finale combine la légèreté du plastique, la rigidité de la fibre, et la résistance mécanique des zones chargées en métal.
Très employé en industrie automobile pour les bras de suspension, les supports moteur, les systèmes de direction. Gain de poids de vingt à trente pour cent par rapport à l'aluminium massif, pour une fraction du coût outillage.
Conclusion : la décision en pratique
Fonderie aluminium ou injection plastique ? Il n'y a pas de réponse universelle. Tout dépend de votre pièce, vos volumes, vos exigences de performance, vos délais, votre budget global.
L'exercice incontournable : dresser la liste des exigences techniques (résistance, température, précision), évaluer les volumes prévisionnels, faire les calculs de coût total, consulter deux ou trois prestataires fiables dans chaque filière. La feuille de calcul finale parlera d'elle-même.
Et surtout, implliquer tôt un industriel en fonderie et un spécialiste de l'injection dans la phase de conception. Une pièce optimisée pour la fonderie ressemble peu à une pièce optimisée pour l'injection. Leurs logiques de moulage ne sont pas les mêmes. Mieux vaut avoir ce dialogue expert en amont pour éviter de mauvaises surprises et des coûts supplémentaires qui auraient pu être anticipés.
C'est l'investissement en amont qui garantit la rentabilité du projet sur toute sa durée de vie.